Sealock on kohandatud jalgratta- ja mootorrattakottide tootja ning originaalseadmete tootjate tarnija. Sõiduki kott on tegelikult kaks ühte toodet:suletud mahuti ja kinnitussüsteem, mis peab taluma püsivat vibratsiooni. Neid toodetakse erinevalt, nad ebaõnnestuvad erinevalt ja selle kategooria kinnitus on raskem pool. Selles juhendis kirjeldatakse, kuidas kinnitussüsteem on tegelikult keevitatud kesta sisse ehitatud, selle kategooria spetsiifilised komponendid ja miks tootmisjärjestuse otsustab pigem alus, mitte kott.
Miks mägi juhib ehitust
Enamikul veekindlatel toodetel kujundatakse esmalt suletud korpus ja lisatakse kandesüsteem. Sõiduki kotil muutub järjekord vastupidiseks, sestiga kinnituspunkt on tõkke läbiviimine ja selle asukoha määrab jalgratas, mitte disainer.Rihma asukohad määratakse kindlaks juhtraua läbimõõdu, ülemise toru kuju, istmeposti pikkuse või pilliistme geomeetria järgi – ja need asendid määravad seejärel keevisõmbluse kaardi, mis dikteerib stantsi.
Nii et esimene otsus arenduses ei ole kott. Sinna lähevad rihmad ja sealt tuleneb kõik allavoolu. Rihma pordi teisaldamine pärast tööriistade olemasolu on kallis; selle esmane otsustamine ei maksa midagi.
Rihmad käivad esmalt kinni, samal ajal kui paneel on tasane — kõik muu on nende ümber ehitatud.
Keevitatud rihma pordid
Rihm peab jõudma rattani seestpoolt või läbi suletud kesta ning seda saab teha kahel viisil. Rihma mähkimine ümber koti korpuse väliskülje on lihtsam ja toimib halvasti: rihm libiseb, kott pöörleb varraste peal ja koorem koondub kõikjale, kuhu rihm haardub.
Parem konstruktsioon on akeevitatud port— tugevdatud ava, mis on keevitatud kesta, mille kaudu rihm läbib, nii et koormust kannab otstarbeks ehitatud funktsioon, mitte hõõrdumine vastu koti korpust. Järgnevad kolm nõuet:
Sadam on läbipääs, seega suletakse see eraldi protsessiaknana, millel on oma keevisõmbluse parameetrid ja oma kontroll, täpselt nagu klapp.
See kannab kogu paigaldatud koormat, sealhulgas löökkoormused löökaukude kohal, nii et selle taga olev tugevdus on sama oluline kui keevisõmblus.
Seda testitakse rikkerežiimil, mitte nimikoormusel.Lenksukott ei vea tasapisi alt — peab ja siis ei pea ning tagajärjeks on kott esirattas.
Koormusankrud: õmmeldud enne kesta sulgemist
Nagu iga meie valikus oleva kandepunkti puhul, on ka ankrudõmmeldakse lamedate paneelide külge suure pingega enne kesta keevitamist, nii et perforeeritud jalajälg jõuab keevitatud naha alla. Puhtalt keevitatud ankur võib kestva nihke all kooruda ja rihm on täpselt see, mida rakendatakse.
Jalgratta ja mootorratta eripärad lisaks sellele:
Tugiplaastrid iga rihma ankru all, kuna koormus rakendatakse kitsa rihma kaudu ja see tuleb jaotada üle kogu ala.
Box-X, kus on ruumi, baar-tack, kus pole, mille tihedus on seatud pigem koormusele kui maksimeeritud.
Liimitud nailon- või polüesterniit, Tex 40 või raskem, UV-stabiilne kohas, kus see on avatud.
Üleliigne kinnipidamine— konksu ja silmuse kõrvale määratud iseseisev pannal, nii et kinnipidamine ei sõltu kunagi ühest süsteemist.
Konks ja silmus on liimimisprobleem
Hook-and-loop on selle kategooria vaikekinnitusliides ja kinnitusviis määrab, kui kaua see kestab. Juhtpõhimõte on see, mis läbib kogu keevitatud konstruktsiooni:ühilduvate vaikude vaheline keevisõmblus on oluliselt töökindlam kui erinevate materjalide vaheline liim.Kui konks-silmus keevitatakse kokkusobivale aluspinnale, on side materjali sulandumisel; kui see on liimitud kokkusobimatule, on see liimijoon, millel on oma vananemiskäitumine.
Täpsustamist väärivad kaks tootmise tagajärge:
Kinnitusmeetod sobitatud aluspinnaga— kokkusobivale materjalile keevitatud või aluspinnaga kokku õmmeldud, kui materjale ei saa sulatada.
Tsükli testimine saaste olemasoluga.Rihma, mis haardub laboris puhtalt ja ei tööta sellesse sisseehitatud liivaga, ei ole testitud selle keskkonna suhtes, milles see elab. Me testime konksu ja silmuse määrdumist tsükliliselt, sest nii seda kasutatakse.
Port, lint ja helkurkile – kolm eraldi keevisõmblust, kolm eraldi protsessiakent.
Keevitamine helkurkile
Peegeldavad elemendid on pigem sõidukikoti turvakomponent kui stiilsed elemendid ning nende kinnitamine liimi või õmblemisega loob kaks rikete viisi, mida ostjad tagastuseks näevad: kile tõstmine servadest ja õmblusjooned, mis lasevad vett sisse.
Reflektorkile keevitamine kesta külgeväldib mõlemat. See muutub suletud pinna osaks, ilma vananemise ja perforatsioonita. Tootmisnõuded on samad, mis erineva materjaliga keevisõmbluse puhul – parameetrid on seatud nii, et kõrgem klaasistumisvõimega materjal soojeneb esimesena ja juhib alumisse – ja kontroll on spetsiifiline:peegelduvust testitud pärast hõõrdumist, pesemist ja UV-kiirgust, sest peegeldamise lõpetanud helkurelement on turvaelement, mis vaikselt aegus.
Vormitud kõvad kestad
Mõned selle kategooria tooted ei ole üldse keevitatud kotid. Ülemine torukott jäiga kestaga ontermovormitudja protsessil on oma loogika:
Poroloon lamineeritakse enne vormimist kangale— tavaliselt EVA või ristseotud polüetüleen, mis on liimitud pinnakattematerjaliga ja seejärel moodustatud komposiidina.
Näokangas peab taluma lamineerimist ja veidi venima, kuna see peab võtma kolmemõõtmelise kuju ilma kortsudeta.
Tööriistade maksumus on väiksem kui surve- või puhumisvormimisel, mis muudab vormitud kestad elujõuliseks pigem kotitööstuses kui ainult plastitööstuses.
Brändi puhul tasub seda teada, sest see muudab hinnavestlust: vormitud kõva kestaga toode sisaldab tööriistu, kuid mitte seda tööriistaeelarvet, mida jäik plastkorpus vajab.
Roll Line, kortsutatakse kaks korda päevas
Turvavarraste kottidel ja istmepakkidel volditakse kinnitusrihm iga sõidu alguses ja lõpus kokku – tuhandeid tsükleid aastas samadel paaril sentimeetril. Tootmisvastused on atugevdatud rullosaigal sulgemisjoonel ja voltimisea jaoks valitud materjal: TPU-lamineeritud kangas talub korduvat voltimist ja jääb külma ilmaga elastseks, kus jäigad katted jäigastuvad ja lõhenevad lõpuks mööda kortsu.Sulgurihma väsimuse testiminepärast korduvat voltimist on sel põhjusel selle kategooria testiplaanis püsiv artikkel.
Tootmise järjekord
Kinnituse paigutus— rihmade asendid, mis on fikseeritud sihtratta geomeetria vastu, enne kui midagi muud.
Lõikamine— tolerantsi järgi lõigatud paneelid, tugevdusplaastrid, rihmad ja helkurkile.
Ankurõmblused lamedate paneelide külge— Box-X ja tugiplaastritega varras, kõrge pingega.
Komponentide keevitamine— rihmapordid, klapikinnitus, helkurkile, aknapaneelid, millest igaühel on oma parameetrite komplekt.
Kere keevitamine— perimeetri õmblused sagedusel 27,12 MHz koos katsekeeviste ja eraldumise katsetega igal käivitusel.
Sulgemiskomplekt— rullribade tugevdamine, tõmbluku paigaldamine, pandlad ja reguleerijad.
Vibratsiooni ja vee testimine, seejärel pakkimine.
Toote alus
Pilt
Mudel ja tehnilised andmed
See näitab tootmisvõimsust
MOQ
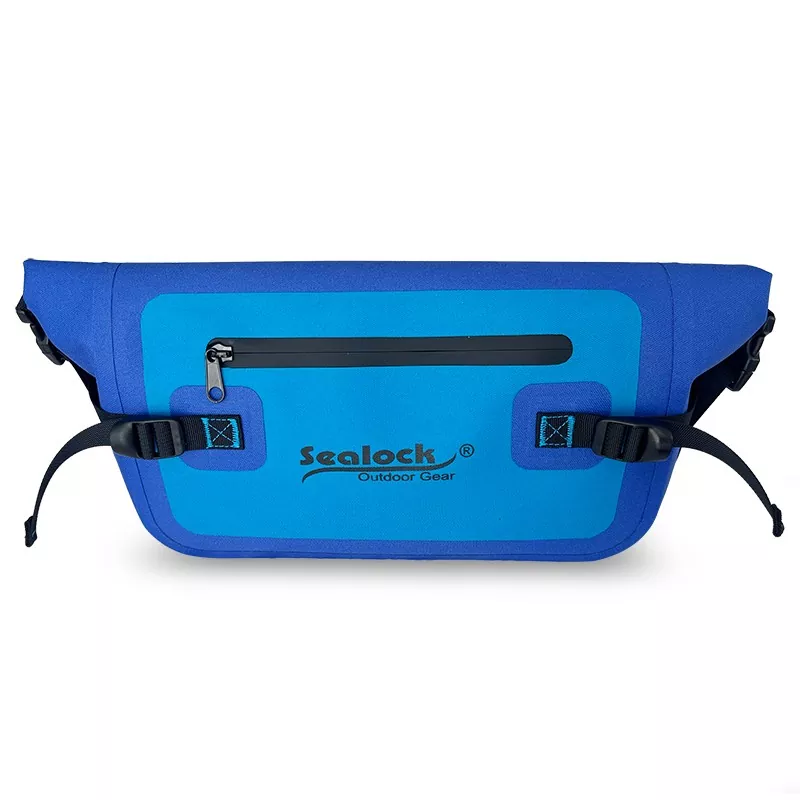
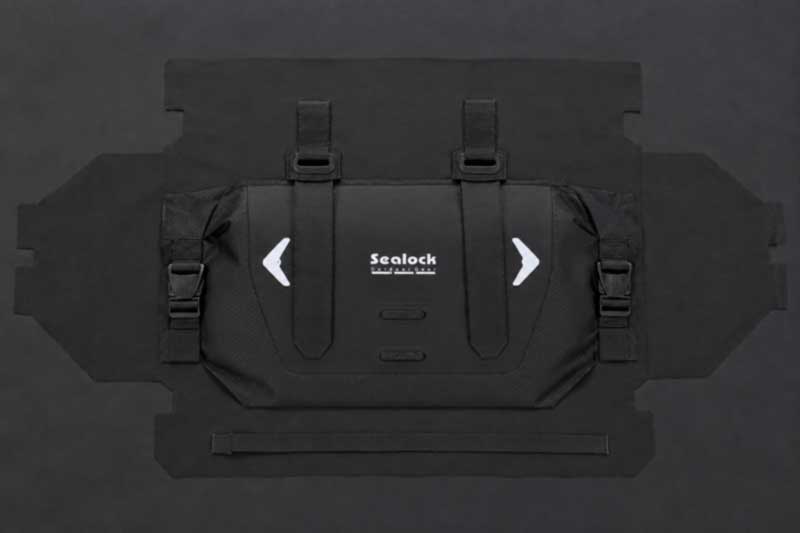
SL-K060B Roll-Top käepideme kott- 7 liitrit; RF-keevitatud TPU-lamineeritud ripstop; mõlemast otsast rullitav; keermestatud puhastusventiil koos tihendiga, keevitatud kinnitus;kaks varrasrihma läbi keevitatud portidepluss iseseisev kinnituslukk; neli keevitatud helkurelementi; IPX6.
Keevitatud rihma pordid, klapikinnitus ja helkurkile ühes korpuses – neli eraldiseisvat protsessiakent
300
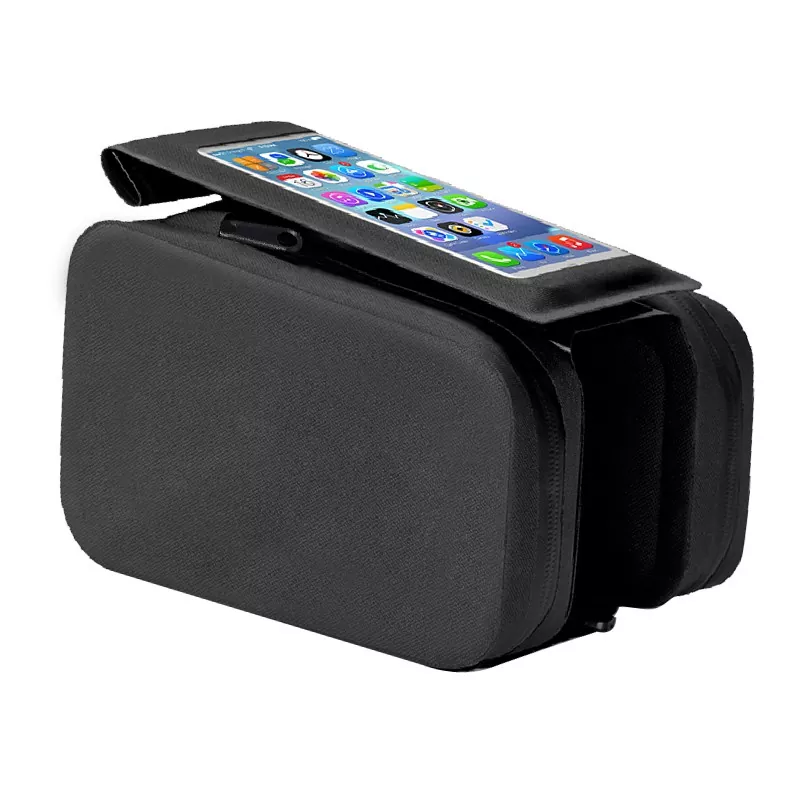
SL-K041 ülemine torukott telefoniaknaga — vormitud EVA kõva kest; ümberpööratava klapiga läbipaistev puutetundlik aken; kaks lukuga sektsiooni; kaabliport; kolm konksuga rihma; sobib ümmargustele, aero- ja süsinikupealsetele torudele.
Läbipaistva akna ja kaablipordiga termovormitud kest – keevitusest erinev protsess
500
SL-K054 3D Shell sadulakott- 1 l; TPU;3D vormitud kest sisemise lainekujulise lööke neelava padjaga; läbipaindevastased rihmad; kaks kleepuvat rihma pluss kummist pannal; helkurrihm; tagatule konks; ISO 9001.
Vormitud 3D-vorm sisemise padja ja läbipaindevastase rihmaga
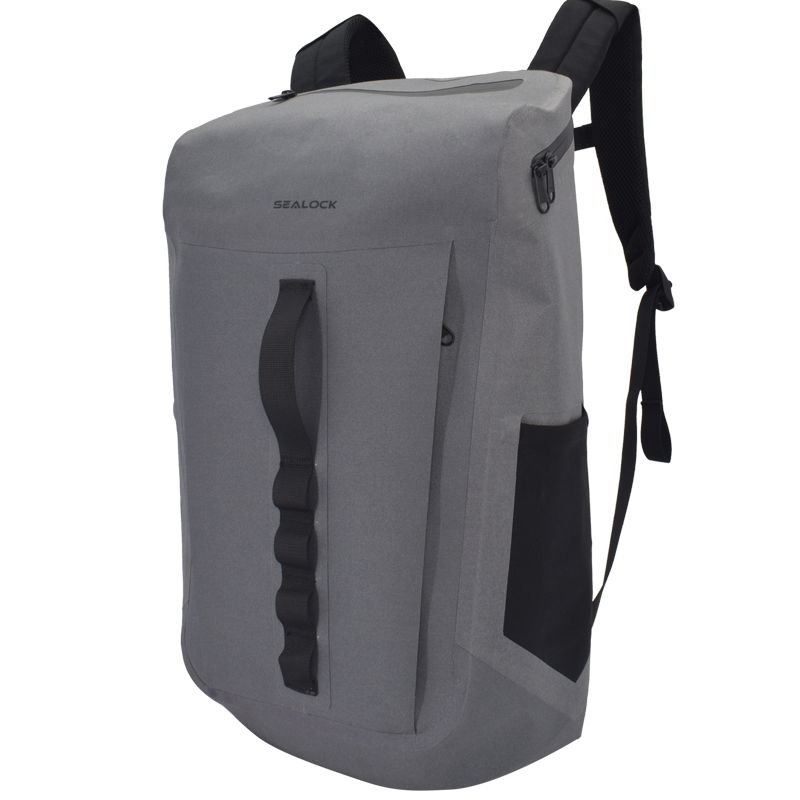
SL-C704 Mootorratta sadulakotid 80L— 80L kui 40L×2;50 kg kandevõime; vastupidav PVC; konks ja aas pluss kaks reguleeritava pikkusega rihma; tugevad õlarihmad; helkurmärgid mõlemal küljel.
Ankrud, mis on loodud kandma 50 kg koormust pideva maanteevibratsiooni korral
300–500
SL-C668 tagaistme kott 40L- 40 liitrit; kandevõime 50 kg; tugev ja vastupidav PVC,sujuvalt keevitatud, salvrätikud puhtaks; helkur logod mõlemal küljel.
Suuremahuline õmblusteta keevitatud korpus keevitatud peegeldavate elementidega
300–500
Kinnituse paigutus, rihma ja pordi konfiguratsioon, kinnitusriistvara, peegeldav paigutus, klapp, kesta konstruktsioon ja kaubamärk on kõik tellimuse kohta täpsustatavad või toote saab välja töötada visandi põhjal. Tööriistad on toodud eraldi, kui on vaja eritellimusel valmistatud kesta või vormitud komponenti. Proovid 7–15 päeva, tootmine 30–45 päeva pärast heakskiitu Dongguanist või Ho Chi Minhi linnast.
Kvaliteedikontroll
Tootmine toimub ISO 9001 kvaliteedisüsteemi alusel, mis on jagatud kolmeks astmeks -IQC(sissetulev kaetud kangas katte paksuse, nakkuvuse ja keevitatavuse tagamiseks, lisaks lint, konks ja silmus, pandlad, ventiilid, helkurkile, EVA ja ABS komponendid vastavalt allkirjastatud standardile),IPQC(lõiketolerants, keevisõmbluste terviklikkus kereõmblustes, rihmade pordid, klapikinnitused ja peegeldav kile, ankurõmblused koos aluse kontrolliga ja kinnituse kokkupanek koos proovikeevisõmbluste koorumistestiga iga käitamise alguses) jaOQC(AQL-i proovide võtmine, veejoaga testimine deklareeritud reitingule ja kullaproovi võrdlus, SGS-i või QIMA-kontrolliga). Tootmiseelne proov kinnitatakse enne masstootmist ja enne iga saadetist tehakse lõplik kontroll.
Kategooriapõhine laboriprogramm:Vibratsioonikatse koormatud alustel, konksu ja silmuse tsükli katse saastumisega, rihma ja pordi tõmbetugevus nimikoormusel ja sellest kõrgemal koos tõmbluskoormusega, sulgurihma väsimine rullumisliinidel, klapitihendi katsetamine pärast korduvat tsüklit, peegeldumispeegeldus pärast hõõrdumist, pesemist ja UV-kiirgust, külma painde ning soola ja teekoormaga kokkupuudetkõrvuti sidumistugevusega koorimiskoormuse all.
KKK: Jalgratta- ja mootorrattakottide tootmine
K: Miks määrab paigaldussüsteem tööriistad? V: Kuna rihma asukohad on fikseeritud jalgratta geomeetria, mitte disaineri poolt, ja iga kinnituspunkt on suletud kesta läbistus. Need positsioonid määravad keevisõmbluse kaardi, mis määrab stantsi. Otsustage need enne tööriistade paigaldamist ja see ei maksa midagi; neid pärast teisaldada ja see on kallis.
K: Mis on keevitatud rihmaport ja miks mitte lihtsalt rihm ümber koti mähkida? V: Keevitatud port on tugevdatud, suletud ava, mida rihm läbib, nii et koormust kannab selleks otstarbeks ehitatud funktsioon. Kere ümber mähitud rihm libiseb, laseb kotil pöörata ja koondab koorma kõikjale, kuhu see haarab.
K: Kuidas tuleks konks ja silmus kinnitada? V: Võimalusel keevitatakse ühilduvale aluspinnale, kuna ühilduvate vaikude vaheline keevisõmblus on palju usaldusväärsem kui erinevate materjalide liim. Kui liitmine pole võimalik, õmmeldakse alusega. Ja seda tuleks tsükliliselt testida saastesisaldusega, sest nii seda kasutatakse.
K: Miks keevitada helkurkile, mitte õmmelda või liimida? V: Kuna liim tõstab servadest üles ja õmblemine perforeerib tõkke. Keevitatud kile muutub suletud pinna osaks ja me kontrollime peegelduvuse säilimist pärast hõõrdumist, pesemist ja UV-kiirgust.
K: Kuidas valmistatakse vormitud kõva kesta ja kas tööriistad on kallid? V: Termovormitud – näokangale lamineeritud vaht, seejärel moodustatud komposiidina. Tööriistad maksavad vähem kui surve- või puhumisvormimine, mis muudab vormitud kesta elujõuliseks pigem kotimahu kui ainult plasti mahu puhul.
K: Mis on selle kategooria määrav test? V: Vibratsioon koormatud kinnitusel. Sõiduki kott ei purune järk-järgult, seega testitakse kinnitust pigem rikke tagajärgede kui nimikoormuse suhtes – ja kinnitusriistvara määratakse konksust ja konksust sõltumatult samal põhjusel.
Rääkige tehasega
Kohandatud jalgratta või mootorrattakoti tootmisse panemiseks võtke ühendust Sealockiga aadressilinfo@sealock.com.hkvõi +86-769-82009361. Üle kahekümne aasta kõrgsageduskeevitust ja tööstuslikku õmblemist ühe katuse all, keevitatud rihma pordid ja peegeldav kile, vormitud kesta võimalus, vibratsiooniga testitud kinnitussüsteemid, ISO 9001 tootmine ja Hiina-Vietnam kahekordne tootmine.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик