RF-keevitus: kuidas tehakse ja testitakse raadiosageduslikke keevitusõmblusi
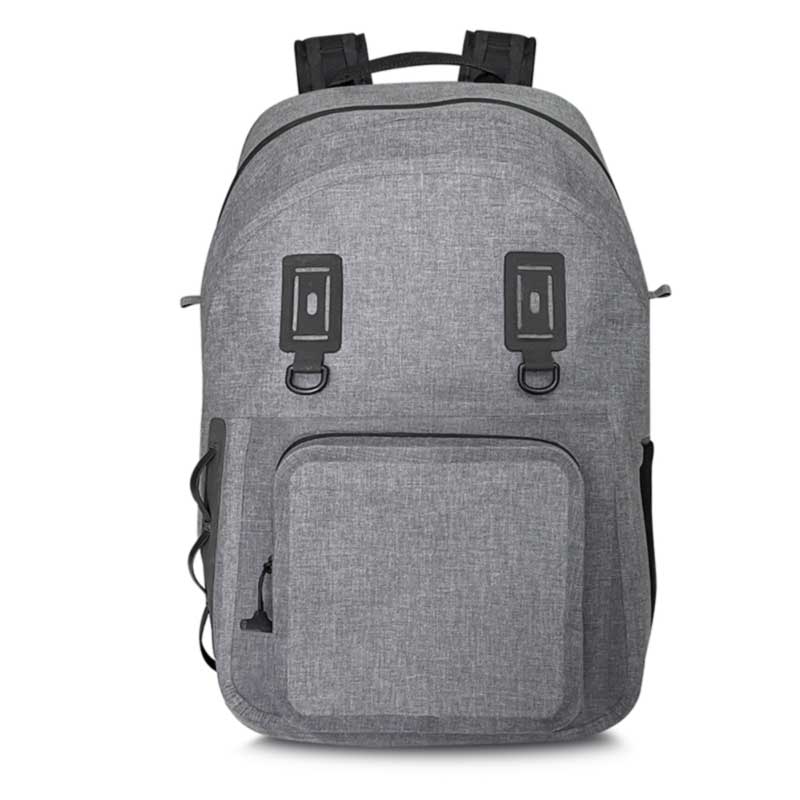
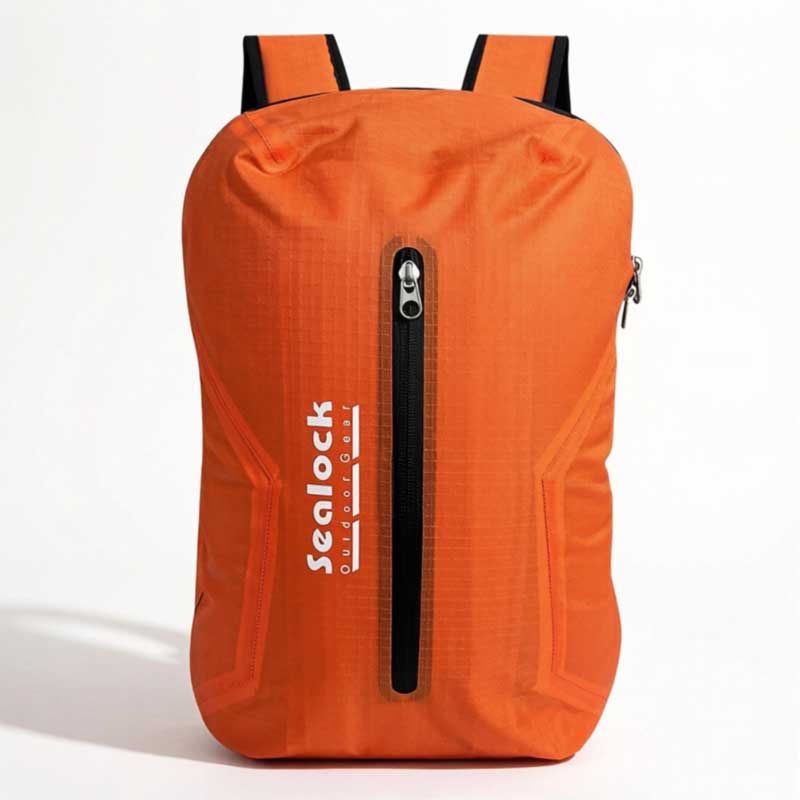
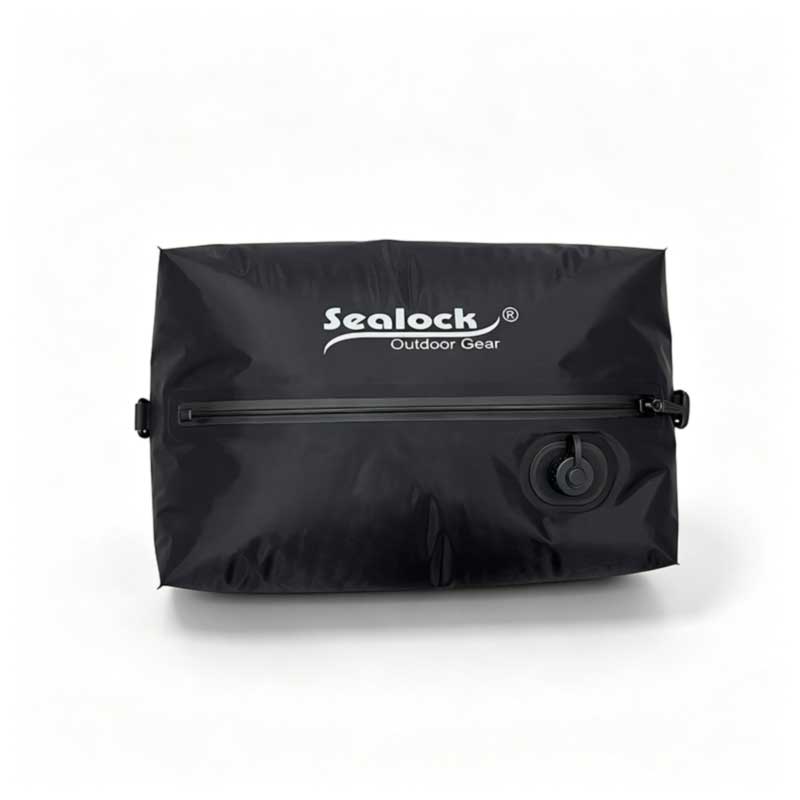
Raadiosageduslik (RF) keevitamine, mida nimetatakse ka kõrgsageduslikuks (HF) keevitamiseks või dielektriliseks keevitamiseks, ühendab termoplastseid materjale, nagu PVC ja TPU, kuumutades neid seestpoolt kiiresti vahelduva elektromagnetväljaga, tavaliselt sagedusel 27,12 MHz, samal ajal kui vormitud metallist stants surub kihid kokku. Kaks kihti sulavad üheks ja jahtuvad surve all, jättes õmbluse ilma nõelaaukude, niidi ja liimita. Seetõttu kasutatakse kõrgsageduslikke keevisõmblusi kõikjal, kus toode peab vett, õhku või vedelikku sees või väljas hoidma: kuivkotid, veekindlad seljakotid, pehmed jahutid, täispuhutavad, meditsiinilise vedeliku kotid ning paljud militaar- ja tööstuskonteinerid.
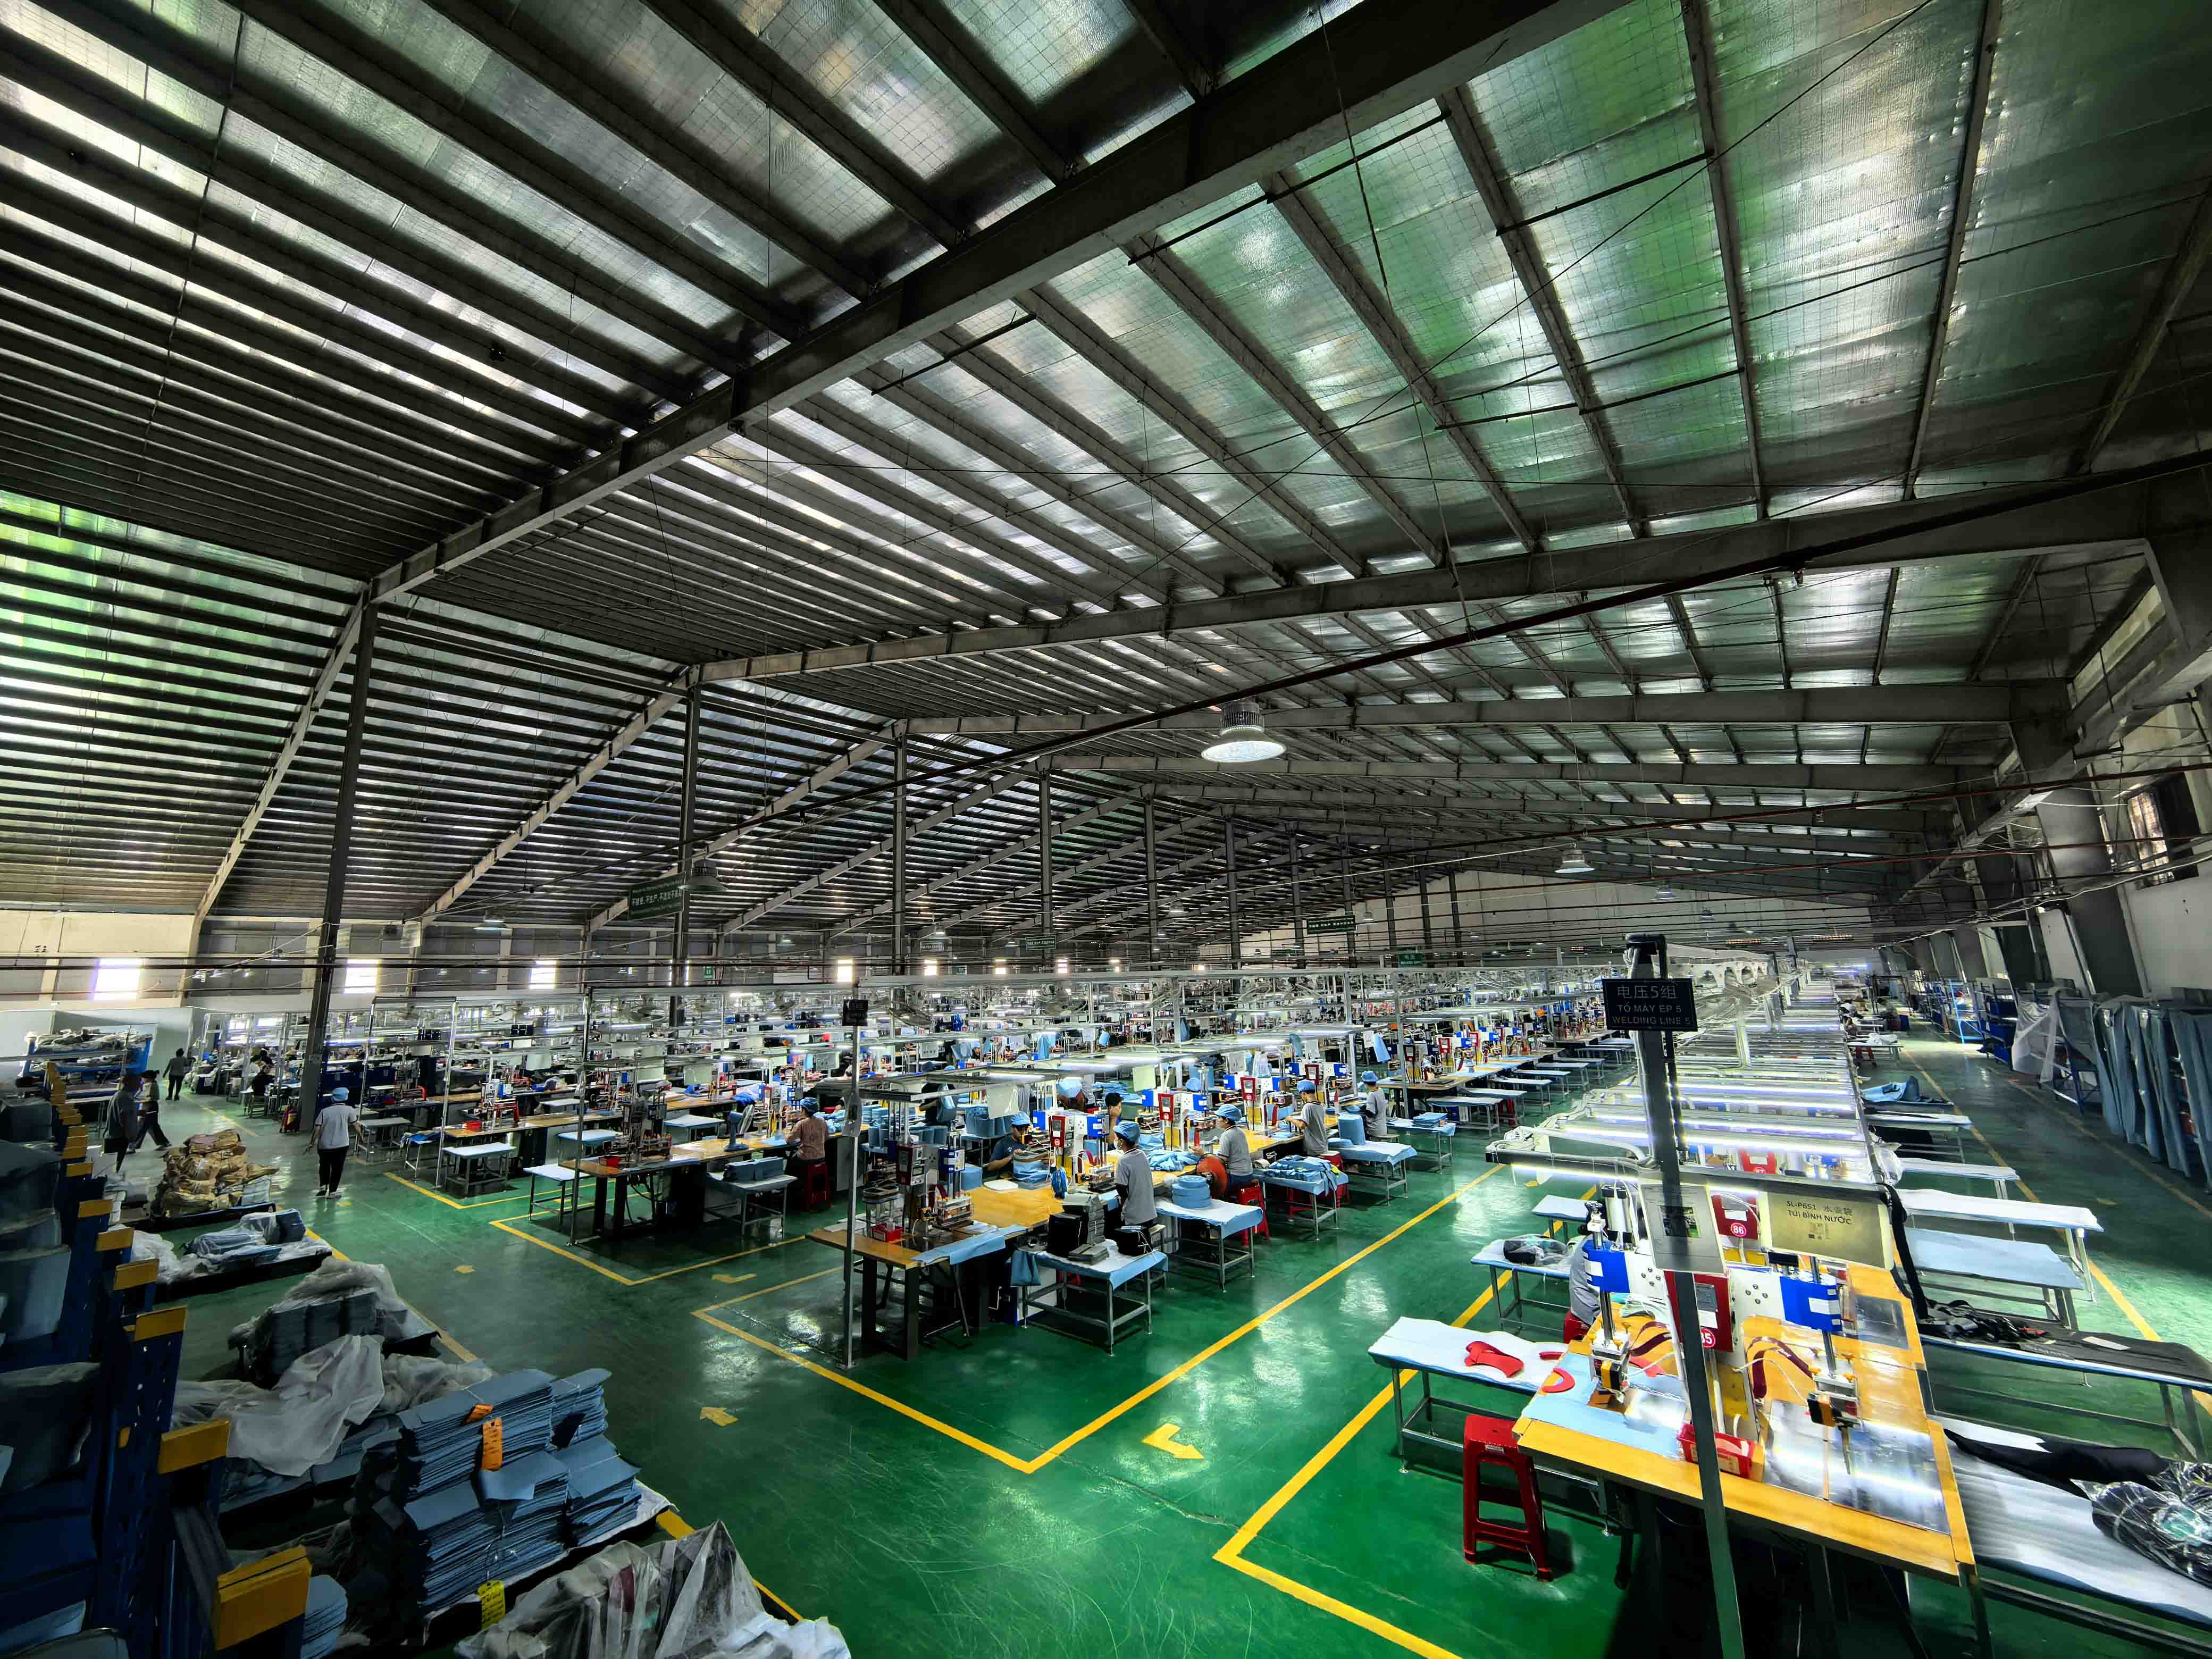
Selles juhendis selgitatakse, kuidas protsess toimib, milliseid materjale saab keevitada ja milliseid mitte, kuidas keevitatud õmblust võrreldakse õmmeldud, teibitud ja liimitud õmblustega, mis põhjustab keevisõmbluse ebaõnnestumist ja kuidas keevisõmblusi testitakse enne toote tarnimist. Tehase põrandalt on kirjutatud: oleme Hiinas Dongguanis ja Vietnamis Ho Chi Minhis asuvates tehastes valmistanud kõrgsageduskeevitatud kotte üle 20 aasta.
Uurige seda jaotist: RF-keevitus, testimine ja materjalid
See leht on meie kõrgsageduskeevitust käsitlevate inseneriartiklite lähtepunkt. Igas alljärgnevas artiklis käsitletakse ühte teemaosa sügavamalt.
RF-keevitus on viis plastide sulatamiseks ilma välise soojusallika pinda puudutamata. Kuumaplaadi või kuuma õhu asemel rakendab masin üle materjali kõrgsagedusliku elektrivälja. Teatud plastid sisaldavad polaarseid molekule, mis püüavad väljaga joonduda. Kuna väli pöördub miljoneid kordi sekundis, võnguvad need molekulid pidevalt ja nendevaheline hõõrdumine tekitab soojust materjali enda sees. Kui plast saavutab liitekohas sulamistemperatuuri, sunnib stantsi rõhk kaks kihti üksteise sisse voolama.
Nimetused RF-keevitus, HF-keevitus, kõrgsageduskeevitus ja dielektriline tihendus kirjeldavad kõik sama protsessi. Tööstuslikud masinad töötavad selleks reserveeritud sagedustel, kõige sagedamini 27,12 MHz, mistõttu esineb spetsifikatsioonides ka mõiste "27,12 MHz keevitamine". Protsessi on tööstuslikult kasutatud alates 20. sajandi keskpaigast ja see on nüüd standardne kõigi toodete puhul, kus õmmeldud õmblus lekib.
Kuidas protsess toimib, samm-sammult
Kottide tootmisliinil on kõrgsageduskeevitus üks etapp pikemas järjestuses. Paneelid lõigatakse esmalt TPU- või PVC-kattega kangast ning kõik õmblemist vajavad osad, nagu rihmad, rihmade ankrud ja korraldajataskud, õmmeldakse enne keevitamise alustamist lameplaatidele. Seetõttu on enamik veekindlaid kotte valmistatud kahel liinil, õmblemisel ja keevitamisel, töötades pigem koos, mitte üksteist asendades.
Iga keevisõmbluse jaoks asetab operaator paneelid masina alusele, sageli rakisesse, mis hoiab neid täpselt joondatud. Materjalile langetatakse õmbluse kujuline messingist stants ja selle all on kaare vältimiseks isoleeriv puhverleht. Seejärel rakendab masin mõneks sekundiks raadiosageduslikku energiat, samal ajal kui stants alla vajutab. Kui energia peatub, jääb vorm jahutusperioodiks suletuks, nii et sulamaterjal tahkub rõhu all; liiga vara vabastades tekib nõrk laineline õmblus. Lõpuks kärbitakse liigne materjal ja kontrollitakse õmblust.
Tulemust juhivad kolm seadistust: võimsus, keevitusaeg ja jahutusaeg koos matriitsi rõhuga. Need tuleb määrata iga materjali, paksuse ja stantsi kombinatsiooni jaoks. Seade, mis annab 500D PVC-presendile täiusliku õmbluse, võib läbi põleda õhukese TPU-kile või sulatada raske TPU-laminaadi, nii et iga uus materjal või stants kinnitatakse enne tootmise alustamist testkeevisõmblustega.
Messingist stants surub kihid kokku, samal ajal kui kõrgsagedusenergia sulatab need seestpoolt.
Milliseid materjale saab RF-keevitada?
Kõrgsagedusväljas kuumenevad ainult polaarsete molekulidega plastid, mis piirab protsessi teatud materjalidega. PVC ja polüuretaanid, sealhulgas TPU, on kõige laiemalt keevitatud ning need on peamised veekindlate kottide materjalid. Mõningaid teisi materjale saab keevitada eritingimustes, samas kui tavalisi mittepolaarseid plastmassi ei saa niimoodi keevitada.
Materjal
RF-keevitatav?
Märkmed
PVC (kile ja kaetud tent)
Jah, kergesti
Klassikaline kuivkoti ja mootorrattakoti materjal
TPU ja muud polüuretaanid
Jah
Kergem ja külmas paindlikum kui PVC; parameetrid sõltuvad kvaliteedist ja paksusest
TPU või PVC-ga kaetud nailon- või polüesterkangas
Jah, läbi katte
Kate on see, mis keevitab; see peab olema piisavalt paks ja paremal küljel
EVA, PET, nailonkile, natuke ABS
Mõnikord
Võimalik spetsiaalsete seadistustega või soojendusega tööriistadega
mittepolaarne; ühendatakse kuuma õhu, ultraheli või mõne muu meetodi abil
Katmata kootud nailon või polüester
Ei
Peab olema eelnevalt õmmeldud või kaetud
Kaetud kangaste puhul on kõige olulisem detail kate. Tugeva kilega TPU-lamineeritud kangas keevitub usaldusväärselt, samas kui väga õhukese kattega kangas ei pruugi liitekohas olla piisavalt materjali tugeva õmbluse moodustamiseks. See on üks põhjus, miks kaks samade sõnadega kirjeldatud kangast võivad keevitusmasinas väga erinevalt käituda. MeieTPU veekindla materjali juhendkatab üksikasjalikumalt materjali poolt.
RF-keevitatud õmblused vs õmmeldud, teibitud ja liimitud õmblused
Kõrgsageduskeevitatud
Õmmeldud
Õmmeldud ja teibitud
Liimitud
Õmbluses augud
Mitte ühtegi
Üks õmbluse kohta
Teibiga kaetud
Mitte ühtegi
Aja jooksul veekindel
Jah, õmblus on ühest materjalist
Ei
Kuni lint tõuseb
Kuni liim vananeb
Õhukindel
Jah
Ei
Harva
Mõnikord
Disainivabadus
Piiratud stantsi kujuga
Väga kõrge
Kõrge
Mõõdukas
Töötab katmata kangale
Ei
Jah
Jah
Oleneb liimist
Ükski neist ei muuda õmblemist üldiselt halvemaks. Õmblemine on õige valik korraldajataskute, rihmade, polsterduse ja kõige muu jaoks, mis jääb veekindlast kestast väljapoole, ning meie õmblusliinid on sama kogenud kui meie keevitusliinid. Parimad veekindlad kotid kasutavad mõlemat: õmmeldud alamkooste struktuuri ja mugavuse tagamiseks ning keevisõmblusi kõikjal, kus vett tuleb hoida. Meie artikkel teemalkuidas keevitatud ja õmmeldud kotte tegelikult tehaksenäitab, kuidas need kaks on ühes tootes ühendatud.
RF-keevitus vs ultraheli- ja kuumaõhukeevitus
Ultraheli keevitamisel kasutatakse kõrgsageduslikku mehaanilist vibratsiooni, mitte elektrivälja. See on kiire ja töötab teatud materjalidega, mis ei reageeri raadiosagedusele, kuid see sobib kõige paremini väikeste, täpiliste või pidevate kitsaste õmbluste jaoks. Kuumõhk- ja kuumkiilkeevitus sulatab pinna väljastpoolt ja võib liituda mittepolaarsete materjalidega, nagu polüetüleen, mistõttu on need levinud suurte geomembraanide ja mõnede presendi puhul. PVC-st või TPU-st valmistatud kottide puhul eelistatakse tavaliselt kõrgsageduskeevitust, kuna see soojendab liitekohta ühtlaselt läbi selle paksuse, tekitab ühe vajutusega laiad ja ühtsed keeruliste kujundite õmblused ja jätab materjali pinna suures osas märkimata.
Mis põhjustab keevisõmbluse ebaõnnestumise
Peaaegu alati lekib keevisõmblus üks põhjustest. Alassulamine toimub siis, kui võimsust või aega on liiga vähe: õmblus näib olevat suletud, kuid kihid on ainult pinnal kokku kleepunud ja kooruvad koormuse all lahti. Läbipõlemine või kaar tekib siis, kui võimsus on liiga kõrge või puhver puudub, jättes õhukese, kõrbenud või perforeeritud joone. Pinnale sattunud saaste, nagu tolm, eraldusaine või plastifikaator, takistab kihtide korralikku sulandumist. Ja materjali muutus, isegi sama kangast erinev partii või värv, võib õigeid sätteid piisavalt nihutada, et õmblust nõrgendada, kui masinat uuesti ei kinnitata.
Enamik neist defektidest on juhuslikule välimusele nähtamatud, mistõttu vajavad keevitatud tooted proovide destruktiivset testimist ja valmistoodete surve- või keelekümblustesti. Meie teejuhttavalised RF-keevitusveadnäitab, kuidas igaüks neist välja näeb, kui õmblus on lahti lõigatud.
Hea keevisõmblus, alasulatatud keevisõmblus ja läbipõlemine, kõrvuti.
Kuidas RF-keevisõmblusi testitakse
Testimine algab enne tootmist. Uue materjali või matriitsi paigaldamisel tehakse proovikeevisõmblused ja tõmmatakse need lahti tõmbetestis, et mõõta sidumistugevust ehk jõudu, mis on vajalik õmbluse lahtikoorumiseks. Hea keevisõmblus rebib materjali õmbluse kõrval, mitte ei eralda seda mööda seda. Meie laboriartikkelArv, mis otsustab, kas keevisõmblus on tegelikult keevisõmblusselgitab seda testi üksikasjalikult.
Tootmise ajal läbib iga tellimus sissetuleva kanga IQC, keevitusliini IPQC korrapärase proovikontrolliga ja valmistoodete OQC, kusjuures SGS või QIMA kolmanda osapoole kontroll on saadaval nõudmisel. Valmistoote testid vastavad toote hinnangule: tugeva vihma ja veejoa test IPX5 või IPX6 reitinguga toodetele ning 2+ tundi kestev täielik veesummutustest IPX7 või IPX8 reitinguga toodete puhul. Tõmbetugevus, hõõrdumine, riistvara soolapihustus, 1500+ tsükli koormustest ja 3000 tsükliga tõmbluku väsimise test lõpetavad standardprogrammi koos värvikindluse ja värvierinevuse kontrollimisega heakskiidetud näidisega võrreldes.
Suletud ja õhukindlate toodete puhul on kõige paljastavam test ka kõige lihtsam. Meie standardne kliendikontrolli protseduur on karbist lahtivõtmine, vaakumtõmme, 24-tunnine staatiline puhkeaeg ja õhulekke määramine. Kui toode säilitab oma kuju ka 24 tunni möödudes, ei leki ükski selle keevisõmblus, sulgur ega ventiil, sealhulgas aeglased lekked, mis lühikese sukeldumiskatse puhul puududa võivad.
Kus kasutatakse RF-keevitust
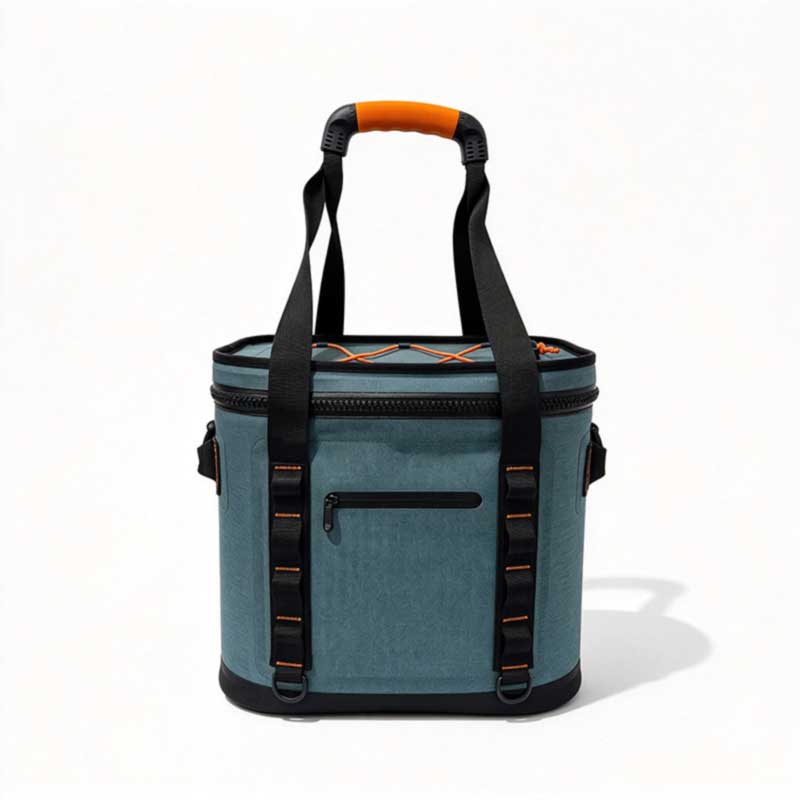
Kõige tuntum kasutusala on väli- ja merevarustus: kuivkotid, veekindlad seljakotid ja kottkotid, süsta- ja paadikotid, mootorratta- ja rattakotid, veekindlad telefonikotid ja kompressioonkotid. Pehmetes jahutites kasutatakse keevitatud kestasid ja vooderdusi, kuna keevitatud vooder ei leki sulavett ning sellel pole mustuse ja lõhna kinni püüdvaid õmblusnööre. Lisaks kottidele valmistatakse sama protsessiga meditsiinivedelike ja verekotte, täispuhutavaid paate ja mänguasju, ujumispoid, presendit ja veoautode katteid ning laias valikus sõjalisi ja valitsuse tooteid, sealhulgas kütuse- ja veepõied, täispuhutavad varjualused, ilmastikukindlad varustuskatted ja kaitsekotid, kus õhutihedad õmblused ning vastupidavus kuumusele, külmale ja survele on olulised.
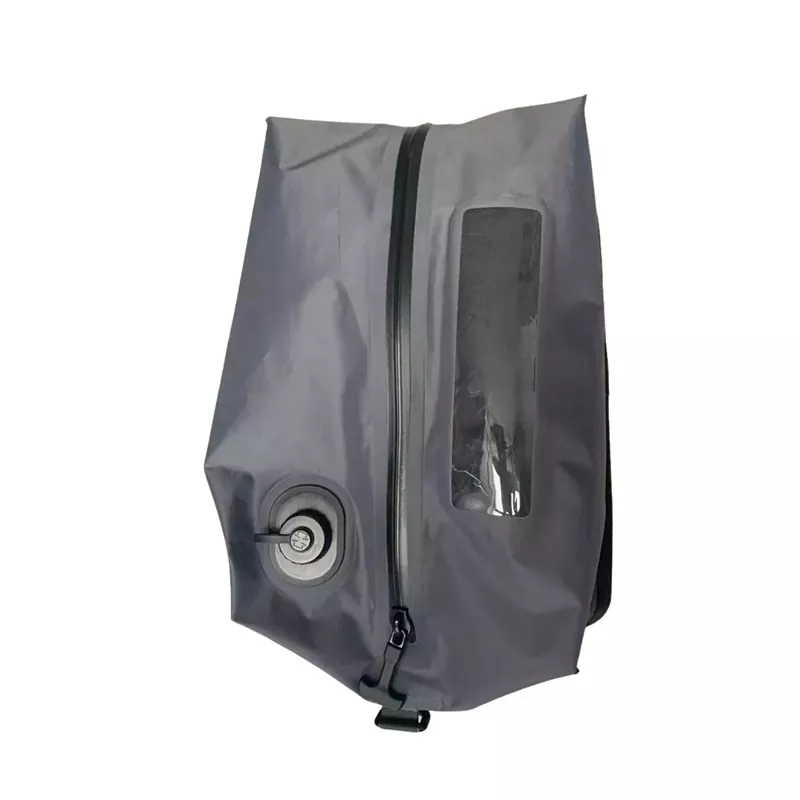
TPU laminaat, keevitatud korpus, keevitatud aken ja pumba kinnitus
Vietnami tootmisliini kõrgsageduskeevitusmasin
Kuidas hinnata RF-keevitusseadmete tarnijat
Küsige oma toote keevitusmasinaid ja stantse ning küsige, kuidas materjali muutumisel parameetreid salvestatakse ja uuesti kinnitatakse. Küsige nakketugevuse tulemusi proovikeevisõmblustelt, mitte ainult valmistoodetelt. Kontrollige, kas tehasel on oma õmblusvõimekus, sest peaaegu igas keeviskotis on ka õmmeldud osad ning üht-teist allhanke korras tellijal on tulemuse üle vähem kontrolli. Lõpuks küsige, kuidas valmistooteid sildil oleva hinnangu alusel testitakse ja kas saate saabumisel ise sama testi teha. Meie jaotusmis juhib veekindla koti maksumustselgitab, kuidas stantsi- ja tööriistakulud hinnapakkumisega kokku sobivad.
Korduma kippuvad küsimused
Kas RF-keevitus on sama mis HF-keevitus?
Jah. RF (raadiosageduslik) keevitamine, HF (kõrgsageduskeevitus) ja dielektriline keevitamine on sama protsessi erinevad nimetused.
Kas RF-keevitatud õmblused on veekindlad?
Jah. Korralikult valmistatud keevisõmblus sulatab kaks kihti üheks materjaliks, nii et vee läbilaskmiseks ei teki auke. See, kas valmistoode on veekindel, sõltub ka selle sulgemisest ja muudest avaustest, mistõttu testitakse tooteid tervikuna.
Kas RF-keevitus on tugevam kui õmblemine?
Vee ja õhu väljas hoidmiseks, jah. Hea keevisõmbluse korral rebeneb õmbluse kõrval olev materjal tavaliselt enne, kui õmblus ise eraldub. Väljaspool veekindlat ala kandvate rihmade ja polsterdatud osade jaoks on parem valik õmblemine, mistõttu neid kahte sageli kombineeritakse.
Kas nailonit või polüestrit saab RF-keevitada?
Mitte omaette. Kootud nailon ja polüester muutuvad keevitatavaks, kui need kaetakse või lamineeritakse TPU või PVC-ga ning keevisõmbluse moodustab kate.
Mis vahe on RF-keevitamisel ja ultrahelikeevitamisel?
RF-keevitus soojendab polaarseid plastmassi seestpoolt elektrivälja abil ja tekitab ühe vajutusega laiad õmblused. Ultraheli keevitamisel kasutatakse mehaanilist vibratsiooni ja see sobib väiksematele või kitsamatele õmblustele ning teatud materjalidele, mida raadiosageduslik keevitamine ei võimalda.
Miks mõned keevisõmblused lekivad?
Tavalisteks põhjusteks on liiga vähese võimsuse või aja tõttu vähene sulandumine, liiga suure võimsusega läbipõlemine, pinna saastumine või materjali muutus ilma masina seadistusi uuesti kinnitamata. Kõik need on püütud proovide liimimistugevuse ja valmistoodete lekkekatsetega.
Mis on kohandatud RF-keevitatud koti MOQ?
Enamiku meie keevitatud kottide hind algab 300 tükist stiili kohta, mõnel 500. Uue kuju jaoks on vaja oma keevitusstantse, mis on hinnapakkumises sisalduv ühekordne kulu. Proovid võtavad tavaliselt 7–15 päeva ja hulgitootmine 30–45 päeva.
Kas saate keevitatud kotile lisada meie logo?
Jah. Siiditrükk, soojusülekanne, keevitatud plaastrid ja kõrgsageduslik reljeef, kus logo surutakse matriitsiga materjali sisse, kõik toimivad keevitatud PVC ja TPU toodetel.
Töötage kõrgsageduskeevitustehasega
Kui töötate välja keevitatud toodet, saatke meile oma joonised, näidised või sihtspetsifikatsioon. Soovitame materjali ja õmbluse disaini, valmistame stantsid ja valmistame proovid testimiseks. Võtke meiega ühendust aadressilinfo@sealock.com.hkvõi helistage +86-769-82009361.
Professionaalse kvaliteediga veekindlaid väliseadmeid tarnivate kaubamärkide puhul on tootmispartneri RF-keevitusvõime sama oluline kui selle taga olev protsessidistsipliin. See artikkel hõlmab tehnilisi parameetreid, mis määravad kindlaks, kas RF-keevitus annab tootmismastaabis ühtlaseid nulllekke tulemusi: 27,12 MHz sisemise molekulaarse kuumutamise füüsika versus pinna termiline sidumine, kitsas kalibreerimisaken, mis on vajalik 840D suure vastupidavusega TPU keevitamisel, kolm protsessimuutujat, mis eraldavad kontrollitud tootmiskeskkonna, täieliku keevituskeskkonna ja ebaühtlase veekatse. keevitada.
Enamik veekindlate toodete rikkeid ei alga kangast. Need algavad õmblusest. Selles artiklis käsitletakse praktilisi ja tehnilisi erinevusi RF-keevituse ja traditsioonilise õmblemise vahel väliseadmete jaoks – käsitledes veekindlust surve all, pikaajalist vastupidavust läbi pingetsüklite, materjalide ühilduvust, tootmiskulude tegelikkust ja konkreetseid stsenaariume, kus iga meetod on õige valik. Sisaldab otsest võrdlustabelit ja juhiseid originaalseadmete tootjate ostjatele, kes hindavad tootja õmbluse ehitusvõimet.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик